Artykuł sponsorowany
Z czego składa się kabina do śrutowania i jak każdy element wpływa na przebieg obróbki metalu
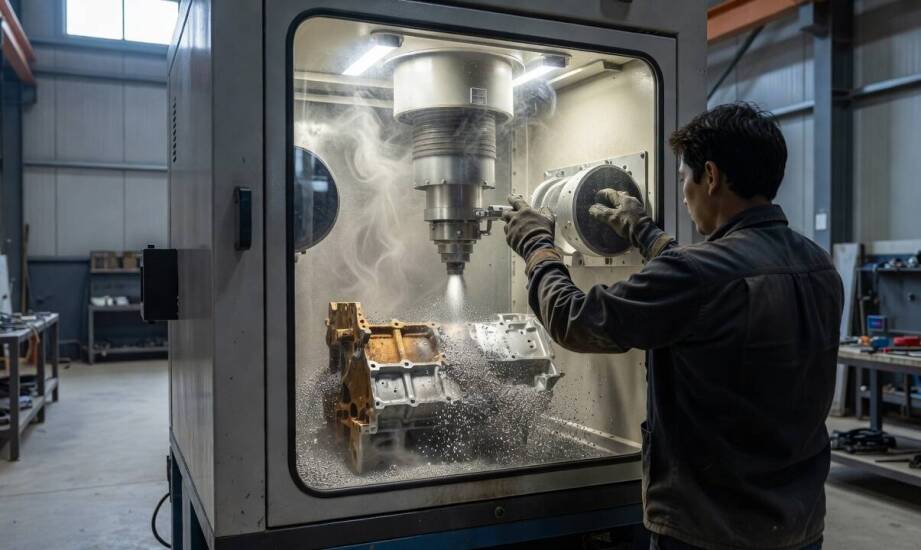
Ręczne oczyszczanie detali metalowych wiąże się z ogromnym zapyleniem otoczenia i trudnością w uzyskaniu jednorodnej powierzchni. Praca na otwartej przestrzeni uniemożliwia precyzyjne sterowanie siłą strumienia podczas obróbki kolejnych partii materiału. Zamknięcie tego procesu w szczelnej komorze całkowicie zmienia specyfikę funkcjonowania zakładu produkcyjnego. Operator zyskuje pełną kontrolę nad przebiegiem czyszczenia, a izolowana przestrzeń robocza zapobiega przedostawaniu się pyłu do hali. Przeniesienie prac do specjalistycznej maszyny gwarantuje stałość parametrów. To z kolei ułatwia przygotowanie detali do nałożenia powłok ochronnych czy usunięcia trudnych zabrudzeń poprodukcyjnych.
Budowa korpusu i wpływ ergonomii na przebieg obróbki
Zewnętrzna powłoka urządzenia powstaje najczęściej ze stali konstrukcyjnej o grubości od 3 do 6 milimetrów. Taki dobór materiału zapewnia sztywność układu oraz odporność na ciągłe wibracje towarzyszące obróbce strumieniowej. Wewnętrzna część komory wymaga jednak solidnego zabezpieczenia przed rykoszetującymi drobinami ścierniwa. Ściany pokrywa się grubą okładziną trudnościeralną. Guma lub poliuretan chroni stalową blachę przed mechanicznym zużyciem wskutek uderzeń pędzących ziaren. Niezwykle istotnym elementem konstrukcyjnym pozostaje precyzyjne uszczelnienie drzwi załadowczych oraz wszystkich przepustów technologicznych. Nawet minimalne nieszczelności skutkują ucieczką zapylonego powietrza. Zjawisko to szybko pogarsza higienę pracy w całym zakładzie i naraża wrażliwe maszyny na kosztowne awarie.
Konstrukcja komory bezpośrednio determinuje wydajność i komfort pracy technika. Szerokie drzwi skrzydłowe umieszczone po obu stronach maszyny ułatwiają wprowadzanie ciężkich elementów z użyciem wózka widłowego. Zintegrowane z przednią ścianą szczelne rękawice robocze pozwalają na swobodne obracanie detalu bez konieczności przerywania cyklu. Precyzyjne sterowanie dyszą wyposażoną we wkład z węglika wolframu wymaga z kolei doskonałego oświetlenia. Jasne moduły LED zamontowane poza bezpośrednim zasięgiem rykoszetów ułatwiają weryfikację stopnia chropowatości powierzchni w czasie rzeczywistym. Spód strefy roboczej tworzy masywna krata osłaniająca. Element ten utrzymuje ciężar operatora i obrabianego detalu, ułatwiając jednocześnie swobodne opadanie zużytego materiału do leja.
Wentylacja, ciągła filtracja i zamknięty obieg ścierniwa
Utrzymanie odpowiedniej widoczności za szybą wziernika zależy przede wszystkim od wydajności układu wentylacyjnego. Wymuszony obieg powietrza na bieżąco odciąga pył unoszący się wewnątrz maszyny. Skuteczny odciąg zapobiega osiadaniu odspojonych zanieczyszczeń na oczyszczonym już fragmencie metalu. Zaawansowane filtry workowe lub kasetowe wychwytują najdrobniejsze frakcje odpadowe. Dzięki temu do atmosfery trafia wyłącznie oczyszczone powietrze. Wentylacja chroni również samo medium robocze przed nadmiernym zapyleniem. Opadające na dno komory ziarna rozpoczynają proces cyrkulacji, który mocno wpływa na ekonomikę procesu.
Prawidłowo zaprojektowana kabina śrutownicza wykorzystuje podciśnienie lub mechaniczne podajniki do transportu złoża w stronę separatora. To specjalistyczne urządzenie mechatroniczne oddziela pełnowartościowe ziarna od rozbitych frakcji, resztek farby oraz twardej zendry. Wyselekcjonowane, odpowiednio duże cząstki trafiają z powrotem do dolnego zbiornika ciśnieniowego wyposażonego w zawór grzybkowy. W profesjonalnych układach przemysłowych system ten utrzymuje stabilne ciśnienie robocze w przedziale od 4 do 6 barów. Należy uważać na obecność olejów czy smarów na obrabianych detalach. Substancje te błyskawicznie degradują czystość ścierniwa, dlatego zakłady często stosują wcześniejsze mycie zanieczyszczonych części.
Praktyka inżynieryjna specjalistów Auer Polska opiera się na ciągłej analizie potrzeb zakładów obróbczych. Zaawansowane urządzenia pneumatyczne stanowią kluczowe ogniwo w metalurgii, przemyśle lotniczym oraz wyspecjalizowanych warsztatach motoryzacyjnych. Przedsiębiorstwa opierające swoje linie technologiczne na sprawdzonych rozwiązaniach zyskują pewność bezawaryjnej pracy. Dopasowanie konkretnego modelu maszyny do specyfiki detali wymaga często empirycznej weryfikacji. Dlatego warszawskie centrum testowe pozwala sprawdzić skuteczność separacji i wydajność odciągu bezpośrednio na elementach dostarczonych przez klienta.
Ostateczny rezultat obróbki strumieniowo-ściernej rzadko wynika wyłącznie z właściwości użytego śrutu. Jakość wykończenia metalowej powierzchni stanowi bezpośrednią wypadkową szczelności korpusu, skutecznego odciągu pyłu oraz precyzyjnej separacji zanieczyszczeń. Brak synchronizacji między poszczególnymi modułami szybko prowadzi do degradacji medium roboczego i nierównomiernego zmatowienia detalu. Zintegrowane systemy obiegowe gwarantują stabilność docelowych parametrów w każdym kolejnym cyklu produkcyjnym. Eliminują tym samym ryzyko kosztownych błędów wynikających z użycia zanieczyszczonego złoża i wyraźnie poprawiają rentowność całego procesu obróbki.
Kategorie artykułów
Polecane artykuły

Na co zwrócić uwagę przy wyborze przyczepki podłodziowej?
Wybór odpowiedniej przyczepki podłodziowej ma ogromne znaczenie dla osób uprawiających sporty wodne. Inwestycja w wysokiej jakości produkt przynosi liczne korzyści, takie jak bezpieczeństwo transportu oraz wygoda użytkowania. Dobrze dobrana przyczepka zapewnia stabilność podczas jazdy, co minimalizu

Jakie są obowiązki przedsiębiorcy korzystającego z księgowości uproszczonej?
Księgowość uproszczona jest elementem działalności gospodarczej, który wspiera przedsiębiorców w zarządzaniu finansami. Dotyczy ona podstawowych zasad oraz znaczenia tej formy księgowości. Wiele firm decyduje się na nią ze względu na różnice w stosunku do tradycyjnych metod. Może to umożliwić skupie